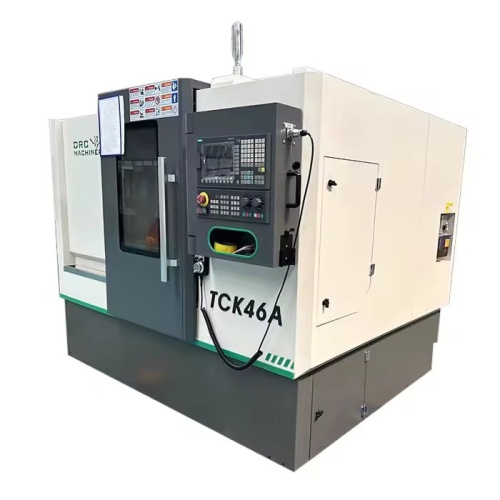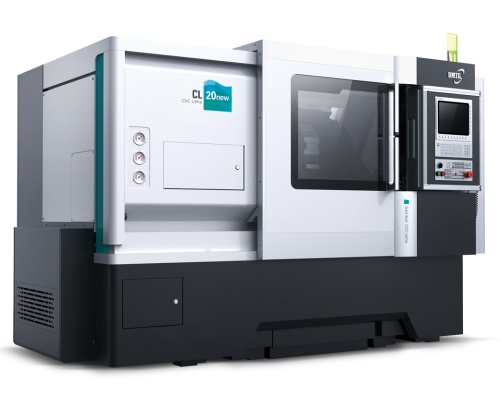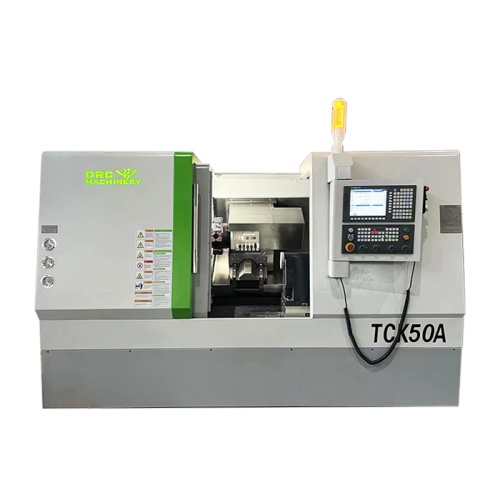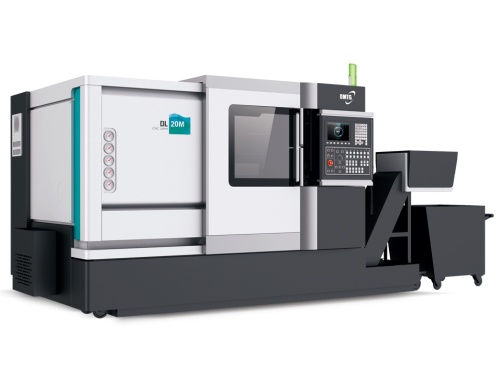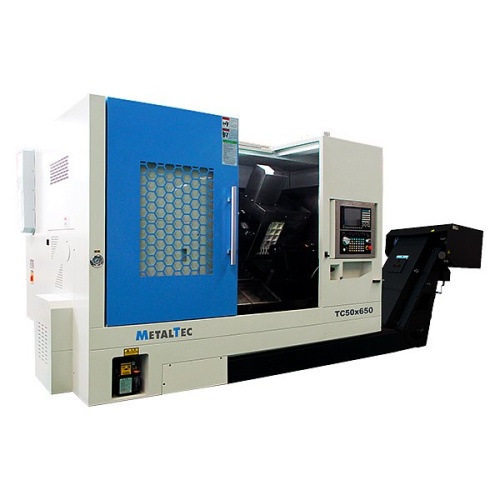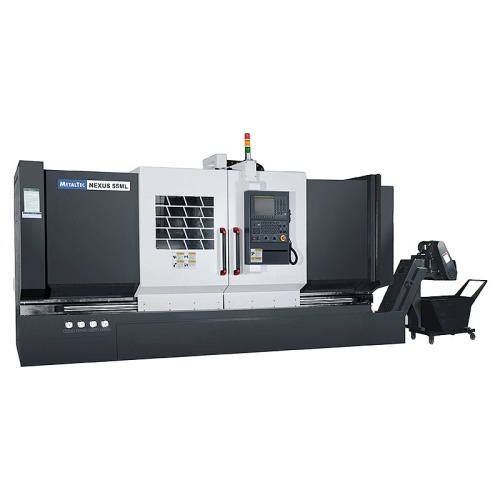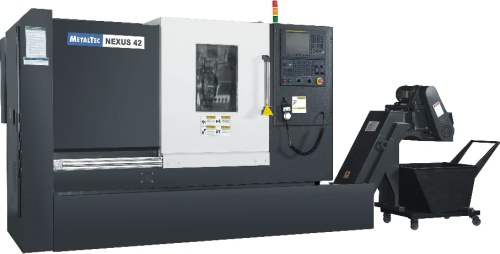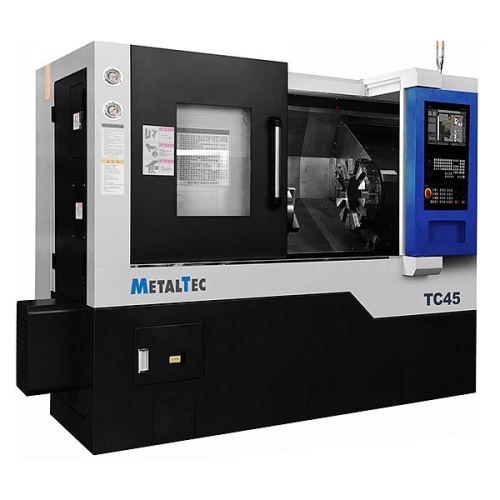

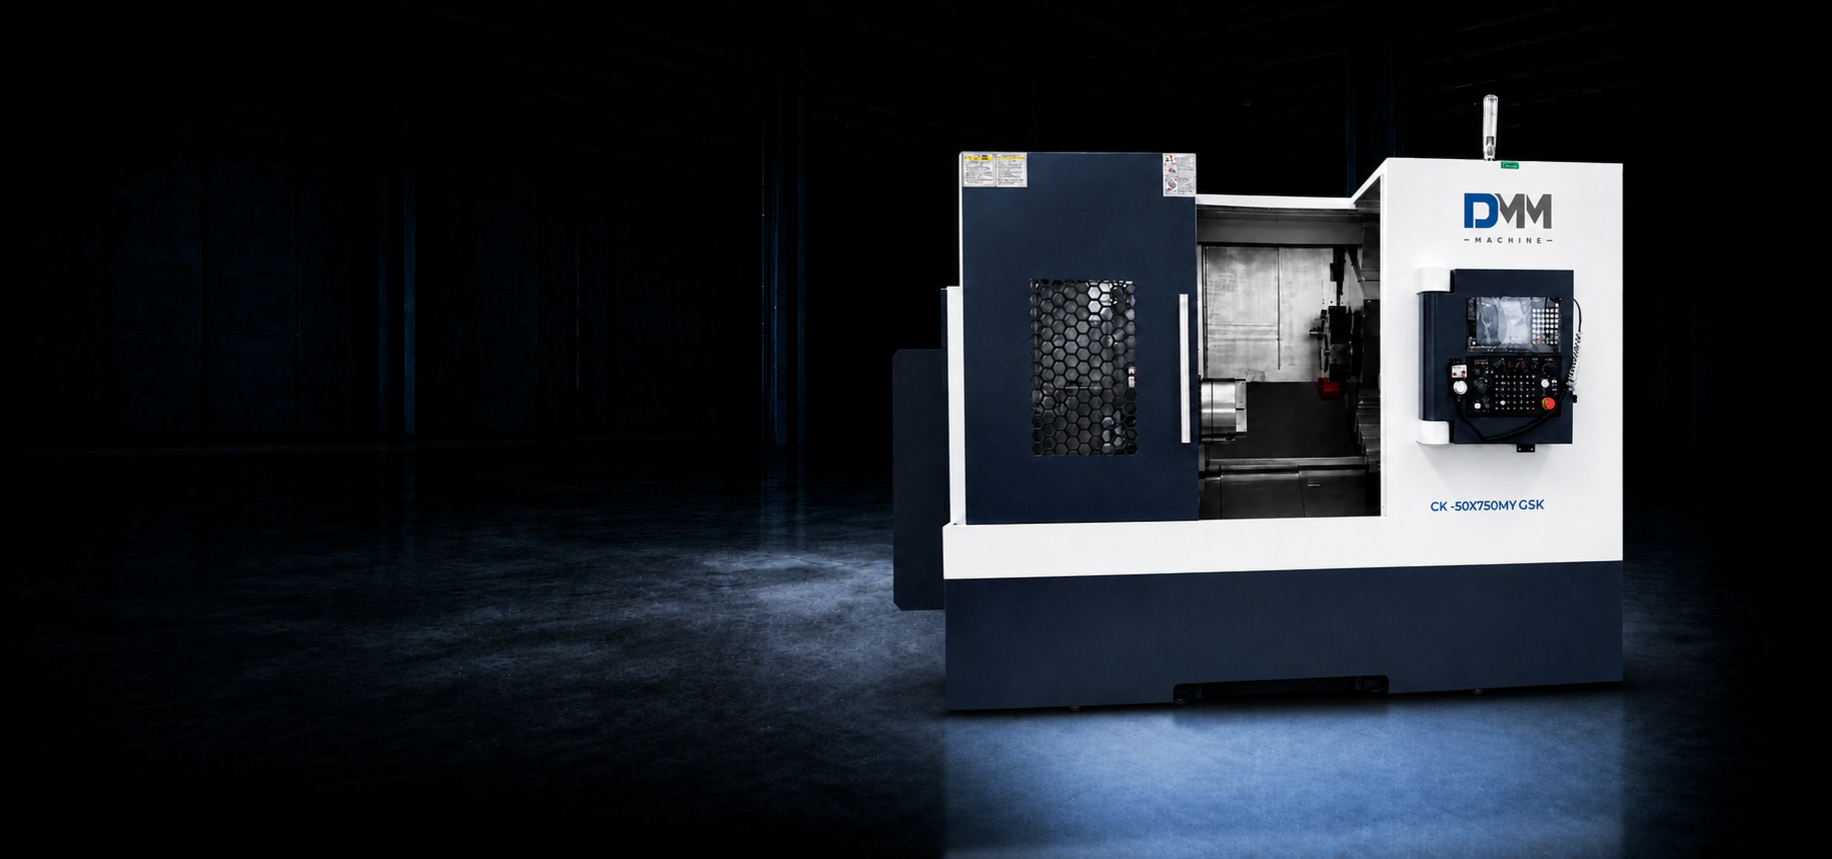
Токарный станок с наклонной станиной и осью Y DMM CK‑50х750MY
По запросу


-
Описание
-
Технические характеристики
-
Видео
ОПИСАНИЕ
Токарные станки с ЧПУ серии CK50х750MY представляют собой высокопроизводительное прецизионное оборудование, разработанное с использованием инженерных решений японских производителей станкостроения. В конструкции применены комплектующие ведущих мировых производителей. Станина выполнена в виде жёсткой коробчатой конструкции из высокопрочного чугуна HT-300 и отливается как единое целое. Основные базовые поверхности обрабатываются за одну установку на высокоточном обрабатывающем центре. Это обеспечивает высокую общую жёсткость, длительное сохранение точности и высокую надёжность оборудования.
КОНСТРУКЦИЯ СТАНКА
Цельнолитая станина имеет угол наклона 30°. Такая компоновка облегчает удаление стружки. Отдельный бак для охлаждающей жидкости снижает риск протечек и упрощает техническое обслуживание.
|
DMM CK-50х750MY |
|
|
GSK 988TA |
|
|
Система управления, ЧПУ |
+ |
|
Цельнолитая чугунная станина |
+ |
|
Направляющие качения |
+ |
|
Серводвигатели оси X/Z |
+ |
|
Маховик перемещения по осям |
300 мм гидравлический З-х кулачковый |
|
Патрон |
12 позиционная револьверная голова |
|
Инструментальная система |
+ |
|
Подача СОЖ |
+ |
|
Автоматическая система смазки |
+ |
|
LED освещение |
+ |
|
Стружечный конвейер |
+ |
ОСОБЕННОСТИ
§ В станке используется 12-позиционная силовая револьверная головка, а держатель инструмента может быть заменен в различных положениях на инструментальной головке. Скорость смены инструмента высокая (время смены соседнего инструмента составляет 0,25 секунды). Повторяемость вращения держателя инструмента составляет 0,003 мм.
-
Высокожёсткий шпиндельный узел рассчитан на стабильную работу при высоких нагрузках.
-
Закрытая консистентная смазка шпиндельных подшипников обеспечивает плавную работу на высоких оборотах.
-
Главный привод — серводвигатель переменного тока мощностью 11 кВт с бесступенчатым регулированием скорости. Высокий крутящий момент доступен уже на низких оборотах, что позволяет выполнять тяжёлую обработку.
-
Безредукторная конструкция шпиндельной бабки снижает шум и вибрации.
-
Стандартно применяется гидравлический патрон с цельным центром.
-
Высокоскоростной гидроцилиндр и педальное управление обеспечивают удобный и безопасный зажим детали.
-
Полная кабинетная защита.
-
В приводах подачи осей X и Z применяются высокоточные ШВП типоразмера 4010 производства PMI (Тайвань), класса точности C3, с предварительным натягом.
-
Оси X и Z оснащены роликовыми линейными направляющими HIWIN RG45 класса P, рассчитанными на высокую нагрузку.
-
ШВП и линейные направляющие подключены к централизованной системе принудительной смазки. Защитные телескопические кожухи из нержавеющей стали предотвращают загрязнение направляющих.
-
Оси X и Z приводятся в движение серводвигателями. Номинальный крутящий момент каждого двигателя — 15 Н·м.
-
Стандартная задняя бабка имеет гидравлическое перемещение корпуса.
-
Высокоточные линейные направляющие тайваньского производства обеспечивают сочетание точности перемещения и высокой жёсткости.
-
Гидравлическая система построена на регулируемом насосе и комплектующих Тайваньского производства, что обеспечивает экономичное энергопотребление и стабильную работу исполнительных механизмов.
-
Централизованная система автоматически выполняет принудительную смазку шарико-винтовых пар и линейных направляющих, обеспечивая высокую скорость перемещений и стабильную точность позиционирования.
КОМПЛЕКТАЦИЯ
-
Главный двигатель мощностью 11кВт
-
Система ЧПУ GSK 988TA
-
Серводвигатели GSK по осям Х/Z
-
3-кулачковый гидравлический патрон 300 мм
-
Автоматизированная задняя бабка с гидравлической пинолью (перемещается револьверной головой)
-
12-ти позиционная револьверная голова, BMT55
-
Маслоотделитель охлаждающей жидкости
-
Автоматическая система смазки направляющих
-
Гидравлический пистолет
-
Пневматический пистолет
-
Пульт на гибком проводе
-
Сигнальная лампа
-
Вспомогательный источник света
-
Кабинетная защита
- Комплект ЗИП
ТЕХНИЧЕСКИЕ ХАРАКТЕРИСТИКИ
|
Раздел |
Параметр |
Значение |
|
Зона обработки |
Максимальный диаметр вращения над станиной |
Ø650 мм |
|
Зона обработки |
Максимальный диаметр обработки |
Ø530 мм |
|
Зона обработки |
Максимальная длина обработки с приводной револьверной головкой |
540 мм |
|
Перемещения и подачи |
Ход оси X |
280 мм |
|
Перемещения и подачи |
Ход оси Y |
±50 мм |
|
Перемещения и подачи |
Ход оси Z |
750 мм; эффективная длина обработки 550 мм |
|
Перемещения и подачи |
Скорость быстрого перемещения по X |
20 000 мм/мин |
|
Перемещения и подачи |
Скорость быстрого перемещения по Z |
20 000 мм/мин |
|
Перемещения и подачи |
Дискретность ручного маховичка |
0,001 / 0,01 / 0,1 мм |
|
Перемещения и подачи |
Рабочая подача X/Z |
0–5000 мм/мин |
|
Перемещения и подачи |
Ручная подача X/Z |
0–1260 мм/мин |
|
Точность |
Повторяемость позиционирования оси X |
0,005 мм |
|
Точность |
Точность позиционирования оси X |
0,008 мм |
|
Точность |
Повторяемость позиционирования оси Z |
0,006 мм |
|
Точность |
Точность позиционирования оси Z |
0,008 мм |
|
Шпиндель |
Частота вращения шпинделя |
10–3000 об/мин |
|
Шпиндель |
Максимальный крутящий момент шпинделя |
100 Н·м |
|
Шпиндель |
Конец шпинделя |
A2-6 |
|
Шпиндель |
Диаметр проходного отверстия шпинделя |
Ø66 мм |
|
Шпиндель |
Проходное отверстие полого гидравлического патрона |
Ø52 мм |
|
Шпиндель |
Размер патрона |
10″ |
|
Приводная револьверная головка |
Количество позиций |
12 |
|
Приводная револьверная головка |
Время смены инструмента |
0,25 с |
|
Приводная револьверная головка |
Сечение державки обычного инструмента |
25 × 25 мм |
|
Приводная револьверная головка |
Ход оси Y |
±50 мм |
|
Приводная револьверная головка |
Время гидравлического разблокирования / зажима диска |
0,12 с |
|
Приводная револьверная головка |
Точность индексации |
±4″ |
|
Приводная револьверная головка |
Повторяемость позиционирования |
±2″ |
|
Приводная револьверная головка |
Линейные направляющие |
Передние: роликовые 35; задние: роликовые 25 |
|
Приводная револьверная головка |
Максимальная скорость приводного инструмента |
5000 об/мин |
|
Приводная револьверная головка |
Интерфейс приводного инструмента |
BMT55 / ER32 |
|
Приводная револьверная головка |
Максимальная масса револьверной головки |
300 кг |
|
Задняя бабка |
Ход задней бабки |
480 мм |
|
Задняя бабка |
Конус пиноли |
MT-5 |
|
Главный двигатель |
Мощность |
11 кВт при 4500 об/мин |
|
Главный двигатель |
Крутящий момент |
72 Н·м |
|
Серводвигатели подачи |
Мощность двигателя оси X |
2,2 кВт |
|
Серводвигатели подачи |
Крутящий момент двигателя оси X |
15 Н·м |
|
Серводвигатели подачи |
Мощность двигателя оси Z |
2,2 кВт |
|
Серводвигатели подачи |
Крутящий момент двигателя оси Z |
15 Н·м |
|
Система охлаждения |
Объём бака СОЖ |
200 л |
|
Система охлаждения |
Мощность насоса |
0,18 кВт (1 HP) |
|
Габариты и масса |
Габариты установки, Д × Ш × В |
3050 × 2100 × 2350 мм |
|
Габариты и масса |
Масса станка |
4500 кг |
Конструктивные особенности
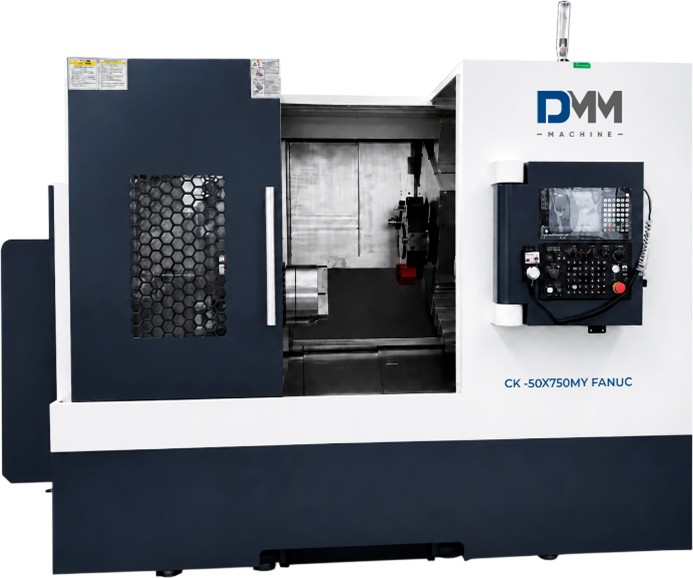
КАБИНЕТНОЕ ОГРАЖДЕНИЕ
Кабинетное ограждение обеспечивает защиту оператора станка от возможных травм в процессе работы – возможный контакт с подвижными элементами станка, отлетающая стружка, СОЖ и масло.
Концевой датчик установлен на станке с целью предотвращения внезапного включения станка с открытой створкой двери, тем самым увеличивая уровень безопасности производственного процесса.
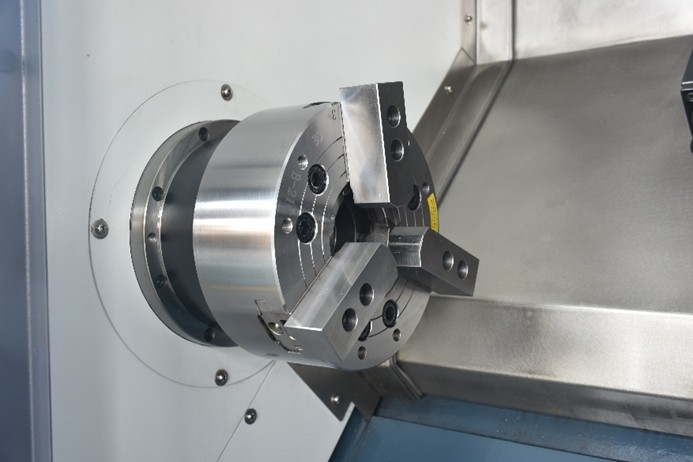
ГИДРАВЛИЧЕСКИЙ ПАТРОН 300 ММ
Предназначен для быстротечного зажима прутков и заготовок цилиндрического и иного сечения (четырехгранных, шестигранных и др.)
Точность центрирования обеспечивается за счет упруго деформируемых зажимных элементов (кулачков), перемещающимися одновременно.
За счет этого обеспечивается самоцентрирование прутка или детали в патроне.
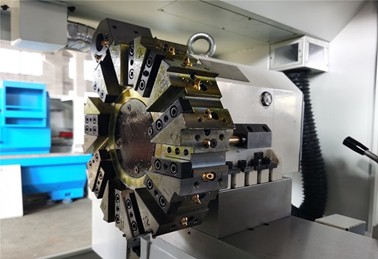
12-ТИ ПОЗИЦИОННАЯ РЕВОЛЬВЕРНАЯ ГОЛОВА
Максимальное количество устанавливаемых инструментов составляет – 12 ед., что делает данную револьверную систему более функциональной в сравнении с 6-ти, 8-ти позиционной.
Данная модель револьверной головки оснащается инструментальными блоками для обработки внешнего диаметра, с размером инструмента 25х25 мм
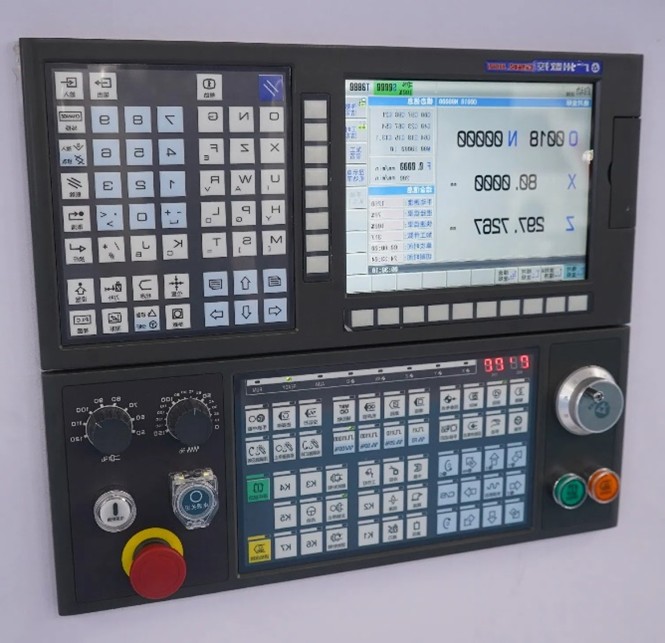
СИСТЕМА УПРАВЛЕНИЯ GSK
Система управления GSK980 — это широко распространенное в Китае решение для токарных станков с ЧПУ, относящееся к классу экономичных и надежных систем . Построенная на высокопроизводительном процессоре, она обеспечивает микрональную точность позиционирования, поддерживая управление двумя осями (X, Z) с возможностью линейной и круговой интерполяции . Отличительными чертами являются удобный интерфейс с цветным ЖК-дисплеем, поддержка различных циклов обработки (включая нарезание резьбы) и наличие интерфейсов USB и RS232 для обмена данными . Благодаря совместимости с управляющими командами стандарта ISO (аналогично FANUC), система проста в освоении и широко применяется как на стандартных токарных, так и на специализированных станках.
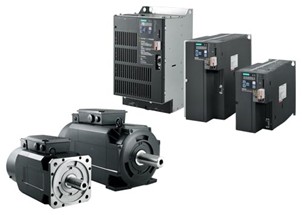
ПРИВОДНАЯ СИСТЕМА
Приводы подачи по осям X4010 и Z 4010 используют высокоточные винты большого диаметра (класса C3) производства компании PMI (Тайвань), предварительно нагруженные и отрегулированные.
Обе оси X и Z используют серводвигатели, с крутящим моментом двигателя по оси X 15 Н·м и крутящим моментом двигателя по оси Z 15 Н·м
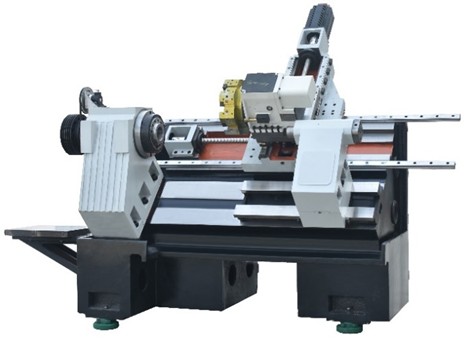
НАКЛОННАЯ МОНОЛИТНАЯ СТАНИНА ИЗ ЧУГУНА
Отсутствие вибраций при обработке, жесткость и стабильность конструкции.
Для снятия напряжения станины проходят термообработку.
Внутренние части станины усилены ребрами жесткости, благодаря чему конструкция имеет практически неограниченный запас прочности.
В стандартной комплектации станок оборудован виброопорами.
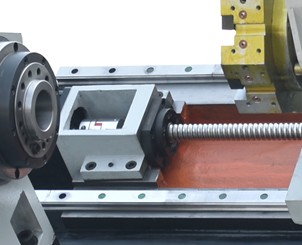
НАПРАВЛЯЮЩИЕ КАЧЕНИЯ - HIWIN (Тайвань) И ШАРИКО-ВИНТОВЫЕ ПЕРЕДАЧИ - PMI (Тайвань)
Рельсы и каретки в нормальных условиях эксплуатации не требуют специального технического обслуживания, автоматическая система подачи смазки обеспечит долгий срок службы сохраняя высокие скоростные характеристики, точность позиционирования и плавность хода.
Шарико-винтовая передача является важнейшим элементом токарного центра с ЧПУ. С помощью ШВП осуществляется движение рабочего модуля станка – суппорта с установленной револьверной головой.
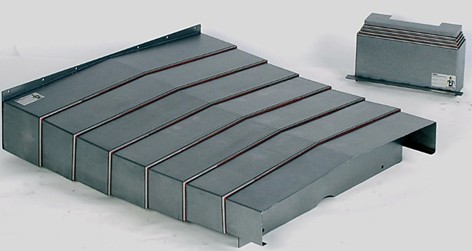
ТЕЛЕСКОПИЧЕСКИЕ ЗАЩИТЫ
Направляющие качения и шарико-винтовые передачи надежно защищены стальными телескопическими кожухами по осям Х и Z, что исключает попадание стружки и СОЖ на подвижные элементы станка.
Данная опция не позволяет оказывать механического воздействия на направляющие, увеличивая их срок службы, сохраняя заводские параметры точности и позиционирования.
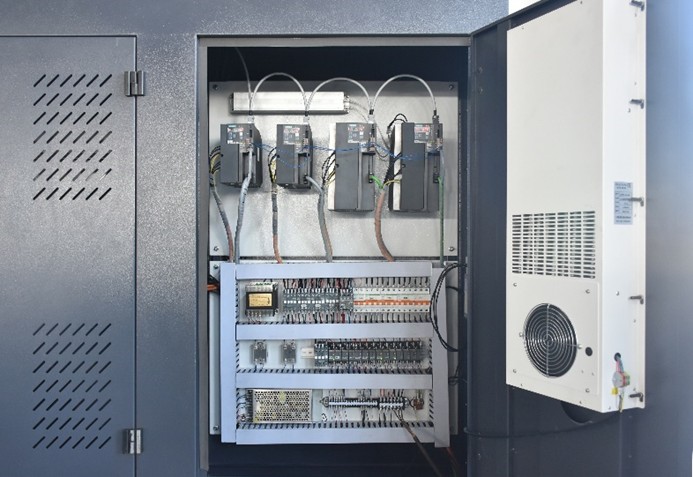
ЭЛЕКТРИЧЕСКИЙ ШКАФ С КОМПОНЕНТАМИ
Шкаф служит для надежного хранения электрокомпонентов, которые передают и обмениваются информацией с исполнительными механизмами (серводвигателями и ЧПУ).
Шкаф оборудован кондиционером, который не позволяет нагреваться драйверам, электрическим платам и контакторам в процессе работы станка.
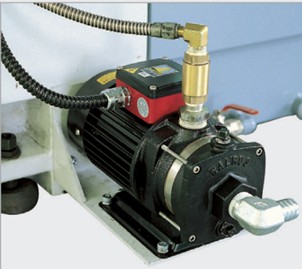
ПОДАЧА СОЖ
Позволяет оптимизировать удаление стружки и тепла из зоны резания путем подачи смазочно-охлаждающих жидкостей через револьверную голову.
Тем самым режущая кромка инструмента дольше сохраняет свои заявленные характеристики, что позволяет экономит на инструменте и времени его замены. Имеет маслоотделитель.
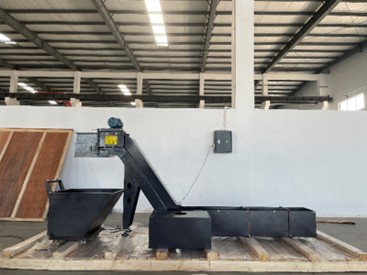
ТРАНСПОРТЕР ДЛЯ УДАЛЕНИЯ СТРУЖКИ ЛЕНТОЧНОГО ТИПА
Удаляет стружку из станка и выпускает ее в идущую в комплекте тележку с минимальным выводом СОЖ. Необходимое решение для высокопроизводительного использования станка.
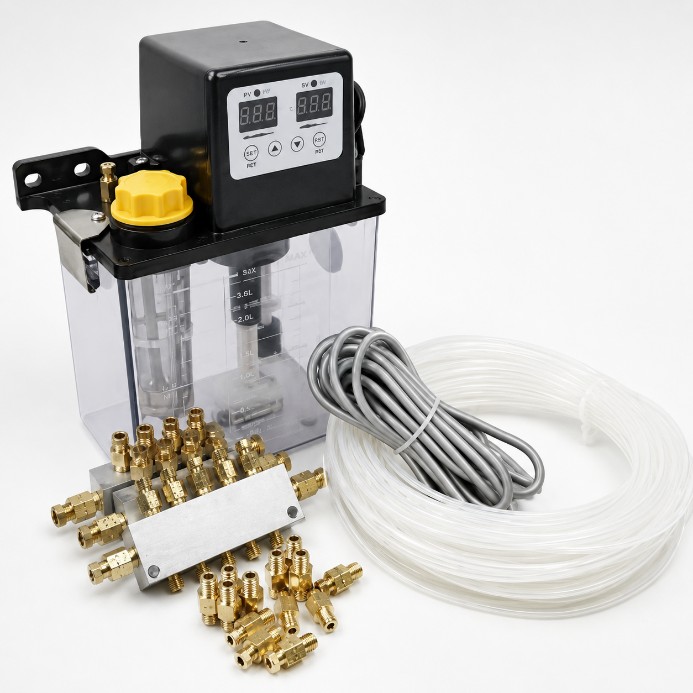
АВТОМАТИЧЕСКАЯ СИСТЕМА СМАЗКИ
Обеспечивает бесперебойную своевременную смазку узлов станка.
-
Артикул
03-0547 -
Частота вращения шпинделя, об/мин
10–3000 -
Максимальный крутящий момент шпинделя
100 Н·м
Документация
DMM-CK_50kh750MY.pdf
PDF (1.159378 MB)
Похожие товары